J'ai testé 5 filaments AzureFilm dans mon atelier : PLA mat, PETG, bois et ASA
6 min de lecturePar Manu3D
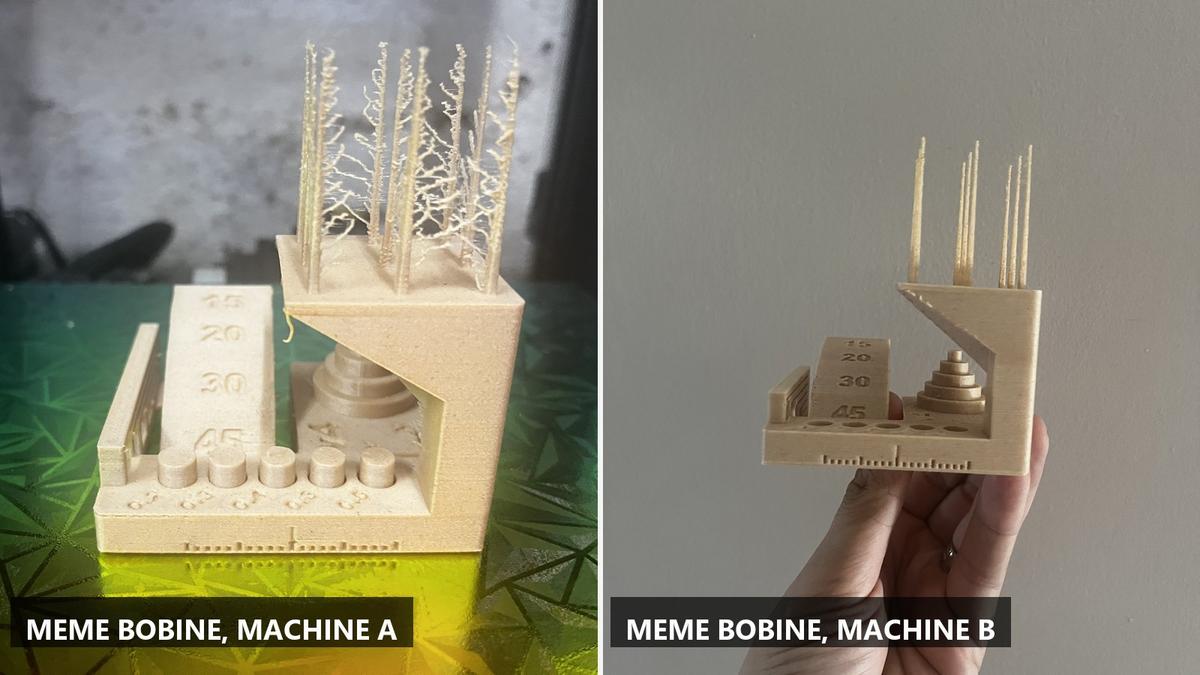
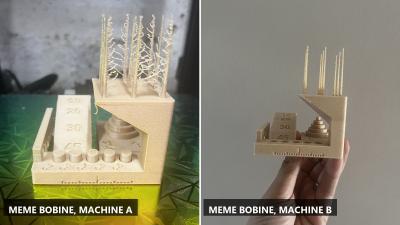
Fin juillet, le fabricant slovène AzureFilm m'a envoyé cinq bobines à tester. Celle qui m'a donné le plus de fil à retordre est le PLA bois : il filait tellement que la pièce de test était couverte d'une toile. Puis je l'ai réimprimé sur une autre machine de l'atelier, avec la même bobine et les mêmes réglages, et les fils ont presque disparu.
Transparence : les cinq bobines m'ont été offertes par AzureFilm, je n'ai reçu aucune rémunération et je ne touche rien sur leurs ventes. Ils ont reçu mon rapport de test complet et ont lu cet article avant sa mise en ligne. Les résultats et les réserves ci-dessous sont les miens, et je publie aussi ce qui ne va pas.
Le bois qui filait : je soupçonnais la bobine, pas ma machine
Le PLA chargé bois est réputé capricieux, alors j'ai d'abord cherché du côté du filament. J'ai baissé la température de vingt degrés, plafonné le débit, corrigé le diamètre réel du fil dans mon profil. Les fils étaient toujours là.
La même pièce, la même bobine, la même température et le même débit, sur une autre imprimante : deux ou trois cheveux sur toute la pièce au lieu d'une toile.
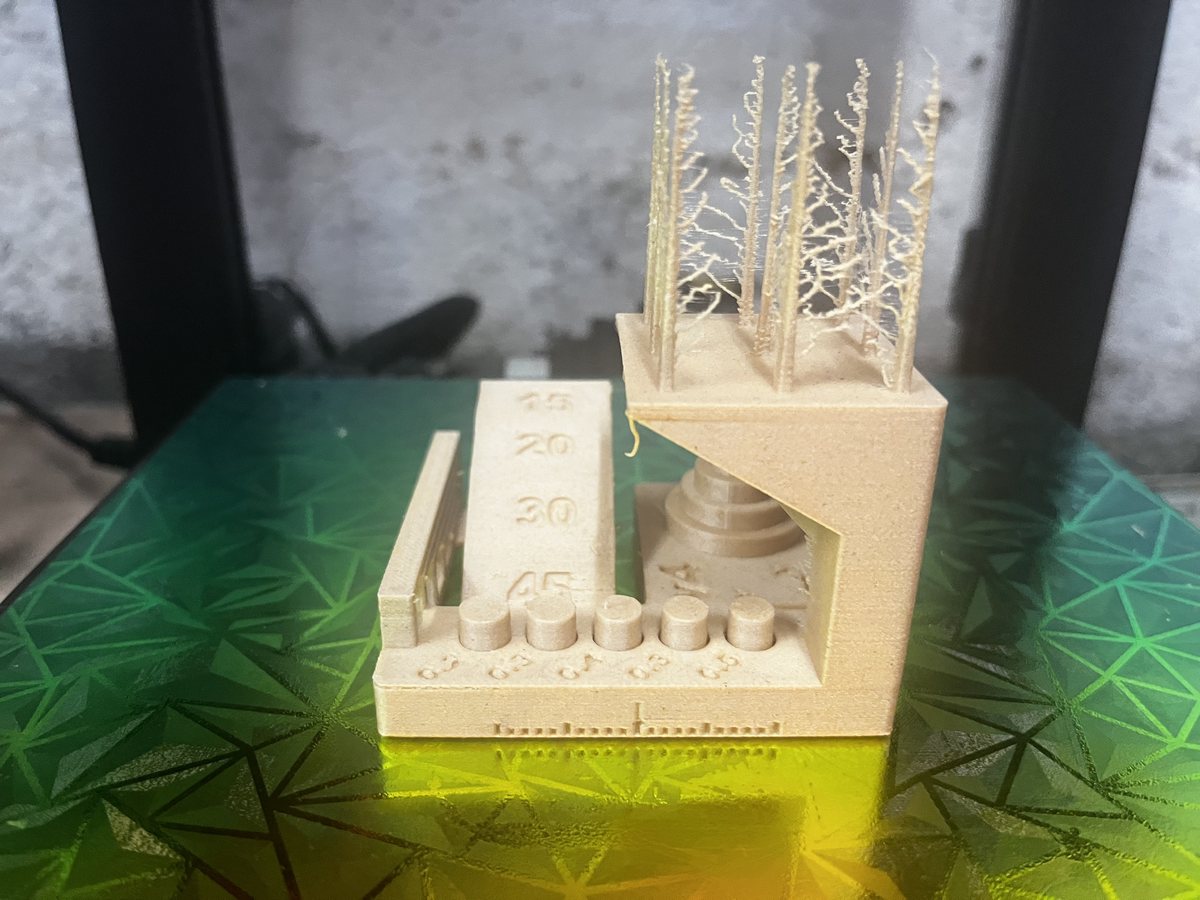
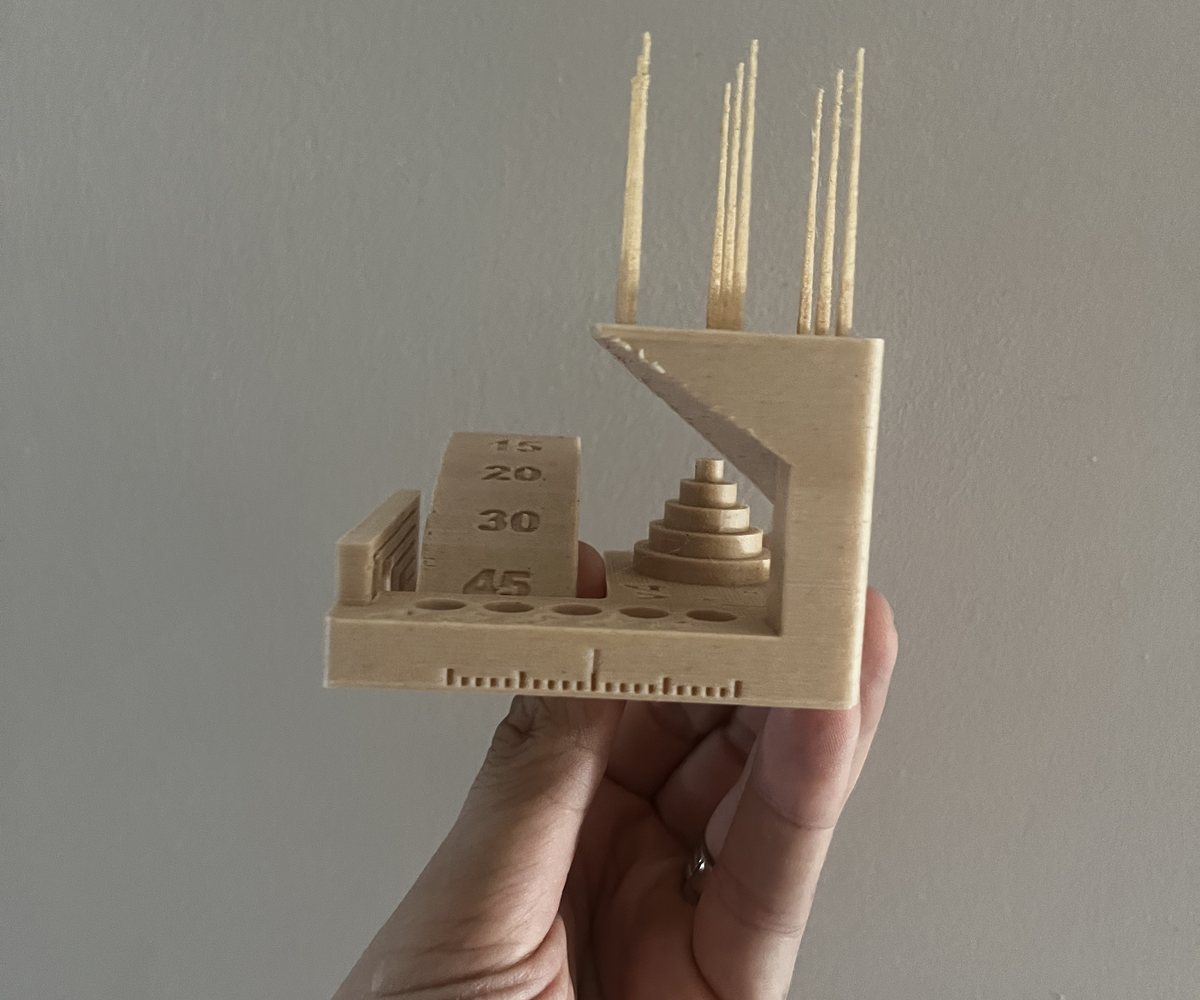
Les deux machines ne rétractent pas pareil. Celle qui filait retire 1,5 mm de filament à 30 mm/s et ne relève jamais la buse entre deux déplacements. L'autre retire 1 mm à 60 mm/s et relève la buse de 0,4 mm. C'est l'explication la plus probable, mais je n'ai pas fait varier ces réglages un par un sur une seule machine, donc je ne la donne pas comme démontrée.
Si votre chargé bois file, la piste vaut d'être suivie avant de changer de bobine : regardez la vitesse de rétraction de votre machine et essayez le relevage de buse. Ça se teste en une impression.
Ce que j'ai reçu
Deux PLA mats, Creamstone et Sage. Un PETG noir. Un PLA chargé bois LumberLay Pine. Un ASA bleu. Le PETG et le bois sont vendus en Refill, une galette de filament nue à monter sur une bobine réutilisable qu'on garde d'une fois sur l'autre. J'ai monté les miennes sur une Master Spool en deux disques. La première fois, on cherche un peu le geste, et j'ai dit au fabricant qu'une notice sur l'emballage aiderait. Il m'a répondu que les instructions sont sur la page produit et dans ses vidéos, et qu'il va les rendre plus visibles. Une fois le coup de main pris, ça se fait en une minute.
Un mot sur les étiquettes, tant que j'y suis. Sur la bobine de PETG noir, l'étiquette est imprimée en noir sur un film transparent, donc en noir sur noir : dans un atelier où plusieurs bobines tournent en même temps, il faut la prendre en main sous une lampe pour savoir ce que c'est. Sur le bois, plus clair, la même étiquette se lit très bien. AzureFilm m'a répondu que les prochaines étiquettes règlent le problème, et que du stock ancien circulera encore un moment.
Le tout est passé sur cinq imprimantes de production, pas sur une machine de démonstration réglée pour l'occasion. J'ai donc utilisé des machines différentes, ce qui ne permet pas de comparer directement les filaments entre eux sur la précision.
Les deux PLA mats : des comportements différents
Sur mes essais, le Creamstone tolère une fenêtre de température nettement plus large que le Sage. Le Sage commence à filer à 220 degrés là où le Creamstone sort encore des porte-à-faux propres, et sur la pièce de test finale aucun fil ne relie les pointes du Creamstone alors que le Sage en porte quelques-uns. Le Sage montre aussi un porte-à-faux qui se relève.
Je m'arrête là sur les causes : les deux ont tourné sur des machines différentes et à des températures différentes, donc je ne peux pas attribuer l'écart à la couleur seule. Ce qui est sûr, c'est qu'un profil validé sur une couleur de cette gamme mérite une vérification avant d'être transposé à l'autre.
Le PETG : deux réglages, deux résultats
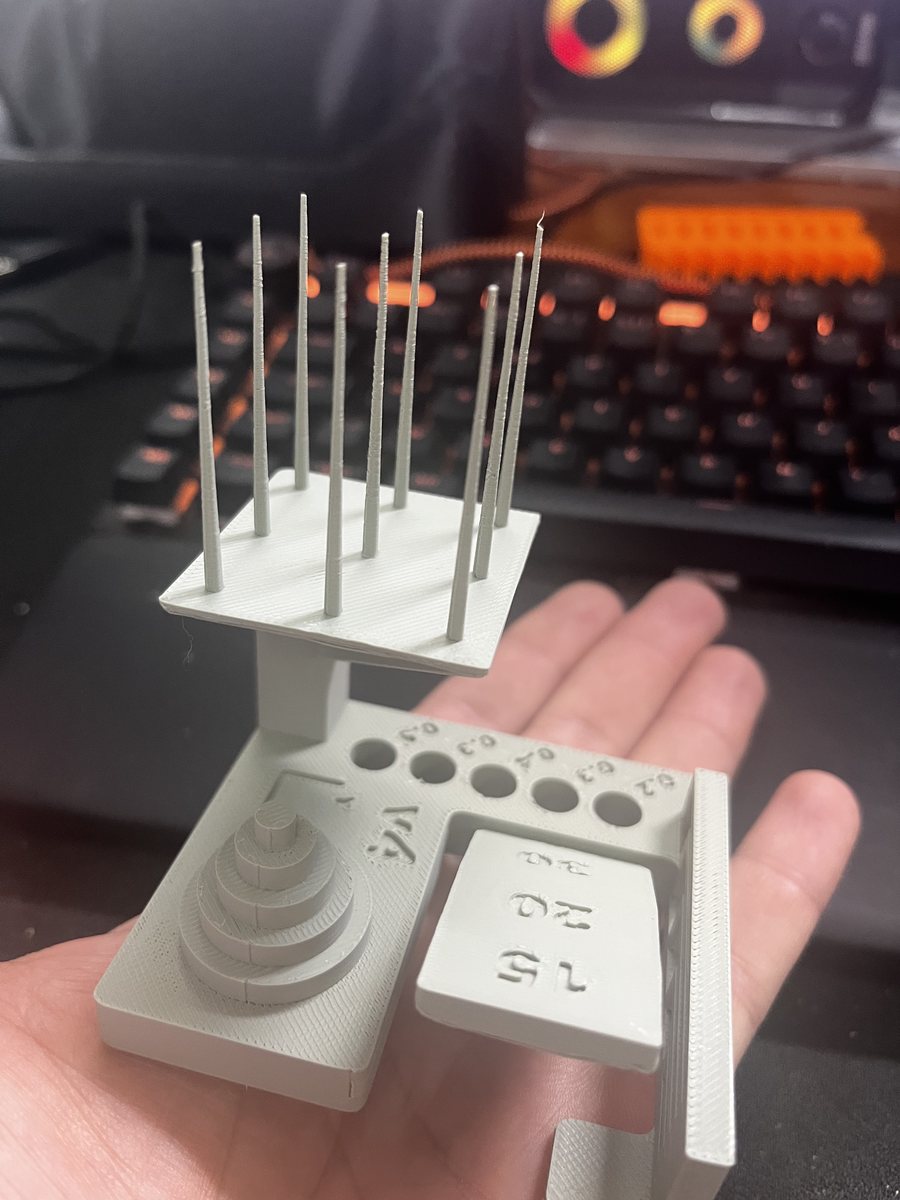
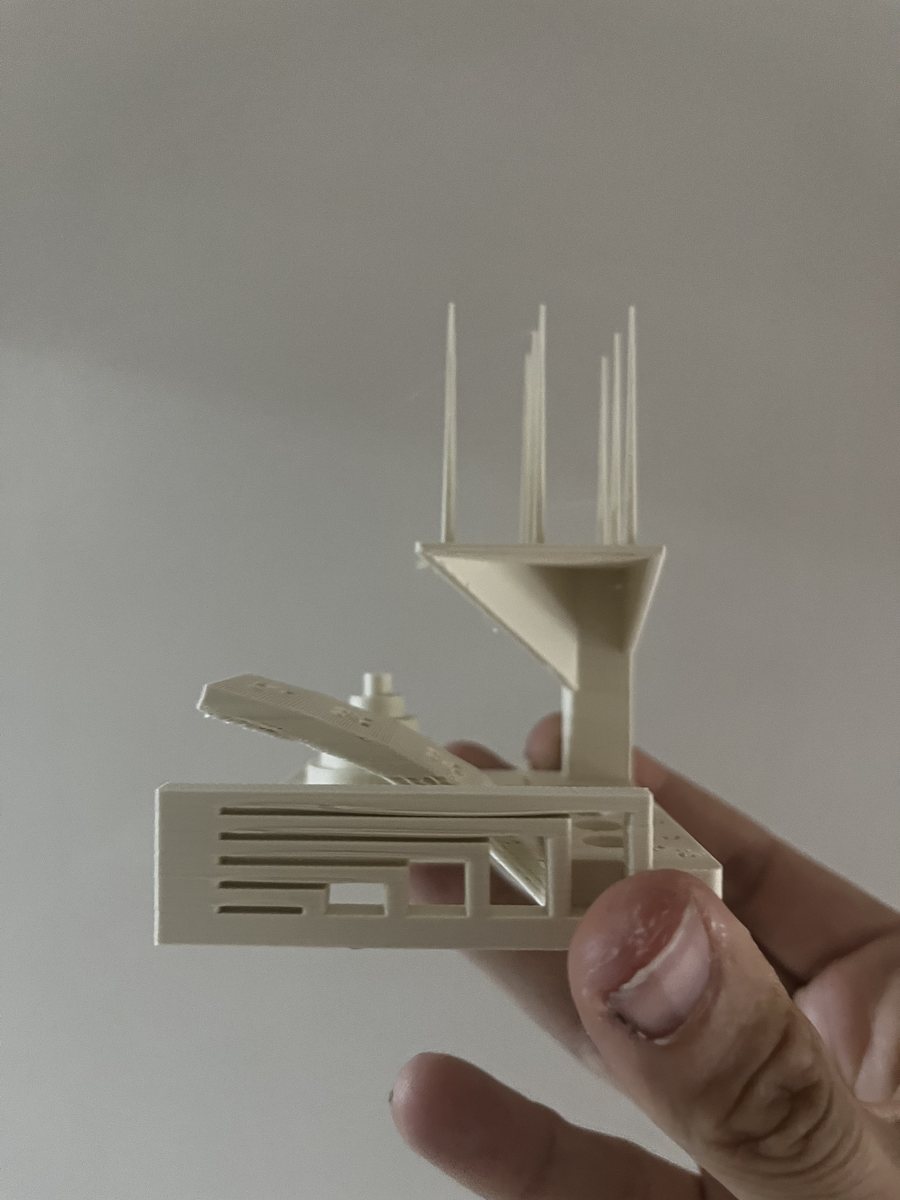
À 230 degrés et à débit modéré, mon PETG sort impeccable. Plateau propre, aucun fil, les cotes les plus régulières de toute la campagne.
À 240 degrés en poussant le débit à 21 mm³/s, la même bobine file et la surface devient granuleuse. Je penche pour une tête d'impression qui ne suit pas à cette cadence plutôt que pour la matière, sans l'avoir prouvé.
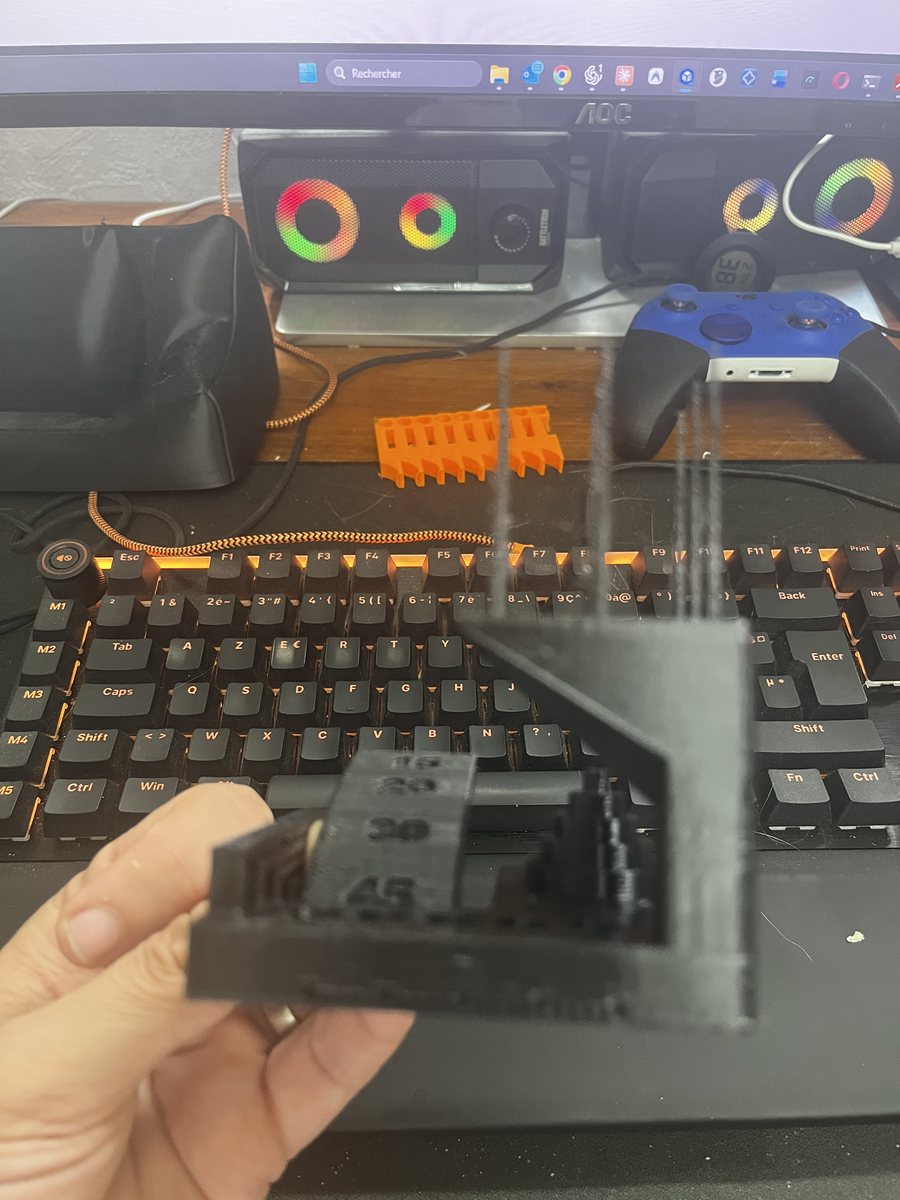
Une remarque au passage, valable pour tous les filaments sombres. Sur un plateau texturé noir, un filament noir cache complètement ses propres fils. J'avais d'abord sous-estimé ce défaut. Photographiez vos pièces sombres en main, devant un fond clair, à contre-jour.
ASA : aucun décollement dans un atelier à 29 degrés
L'ASA gondole facilement. Le mien a été imprimé sans caisson fermé, avec un paravent imprimé autour de la pièce et une bordure d'adhérence, dans un atelier à 29 degrés. Rien ne s'est décollé, ni la pièce ni le paravent. Je n'ai pas refait l'essai dans un atelier froid, où le résultat serait probablement différent.
La température, elle, demande de la précision. Ma tour de calibration plaçait la plage propre entre 250 et 270 degrés, avec un décrochage à 245. Trois semaines plus tard, la pièce imprimée à 245 le confirme : elle ne gondole pas, ses trous et ses gravures sont nets, mais les ponts et les porte-à-faux lâchent. Je reste à 250.
Moins de fils après douze heures de séchage
Les cinq bobines sont arrivées sous vide avec du dessiccant, et je les ai toutes utilisées sans séchage à la réception.
Sept semaines plus tard, après un séjour à l'air libre dans l'atelier, j'ai passé le Creamstone douze heures au sécheur à 50 degrés avant de réimprimer la même pièce, à la même température, avec le même profil. Le peu de fils qui restait a disparu.
Ce qui rend le résultat intéressant, c'est l'ambiance de l'atelier ce jour-là : 29 degrés et 32 % d'humidité relative. C'est sec, et je ne m'attendais à aucune différence. Si vos PLA mats traînent ouverts depuis quelques semaines, un passage au sécheur avant une pièce visible vaut le coup.
Mes réglages
Ces valeurs viennent de mes machines, dont certaines n'ont plus leur tête d'impression d'origine. Prenez-les comme un point de départ, pas comme une consigne.
PLA mat Creamstone : buse 205 °C, plateau 60 °C, couches de 0,16 mm, buse laiton 0,4 mm.
PLA mat Sage : buse 200 °C, autres réglages identiques au Creamstone.
PETG noir : buse 230 °C pour la finition, plateau 80 °C, couches de 0,16 mm.
PLA bois LumberLay Pine : buse 205 à 225 °C selon le rendu voulu, plateau 60 °C, couches de 0,20 mm, ventilation forte, et une rétraction rapide avec relevage de buse.
ASA bleu : buse 250 °C, plateau 100 °C, paravent imprimé et bordure d'adhérence, ventilation de pièce faible, buse acier trempé.
Ce que j'en retiens
Je n'ai eu aucun bouchage de buse sur les cinq bobines, y compris avec le chargé bois sur une buse laiton de 0,4 mm. L'étiquette de ma bobine annonce 0,6 mm, mais le fabricant m'a confirmé depuis que le LumberLay passe en 0,4 mm depuis plus d'un an et que son site sera corrigé. En revanche j'ai dû reprendre plusieurs réglages pour obtenir des pièces propres, et le rapport que j'ai envoyé au fabricant le dit aussi franchement que cet article.
Le PETG et l'ASA sont ceux que je reprendrais sans hésiter. Les deux PLA mats font de bons filaments de tous les jours, avec la réserve sur le passage d'une couleur à l'autre. Le bois donne exactement le rendu granuleux qu'on lui demande, agréable au toucher et à poncer, une fois la rétraction réglée.
Un projet en tête, une pièce à imprimer ou une matière dont vous ne savez pas si elle convient ? Demandez votre devis, j'en discute avec vous.